
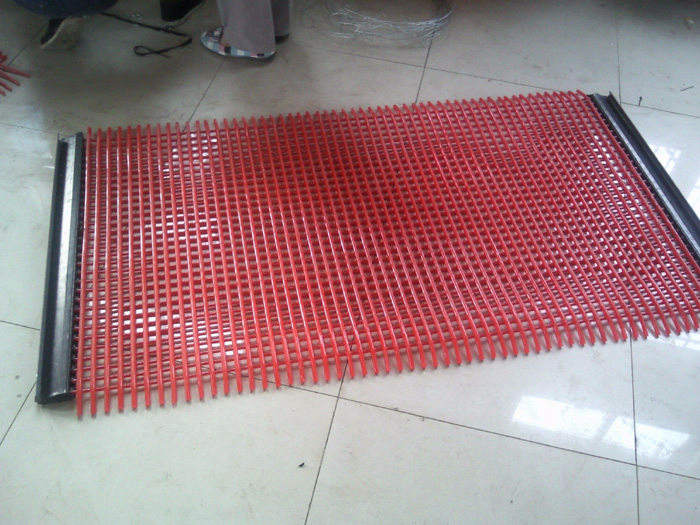
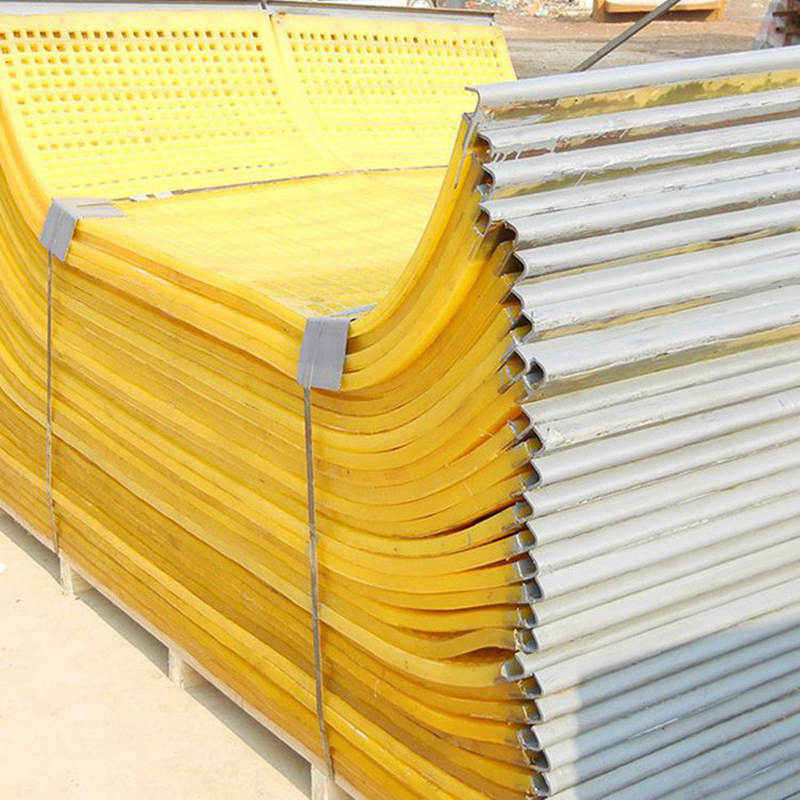
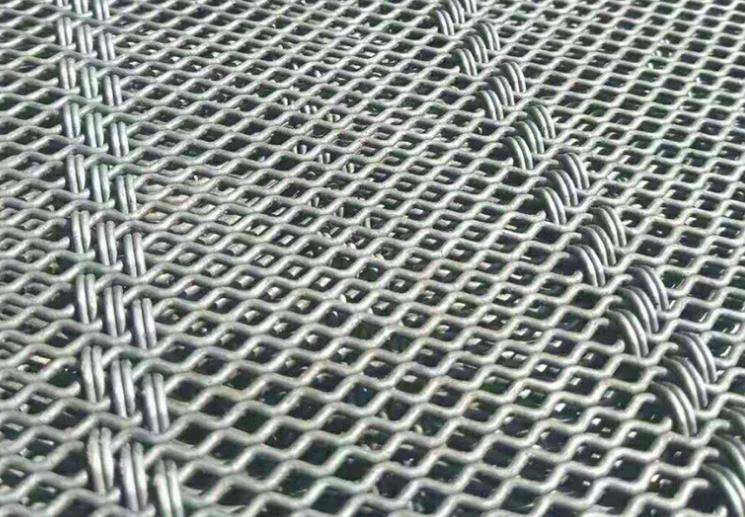
摘要:很多客户问我,聚氨酯脱水筛板,筛缝小于0.1毫米,是否能加工?今天,咱们从摸具、聚氨酯浇注体特性、筛孔比例、机加工、工况几个方面,做分析,希望能给关注该问题的朋友提供一下思路,以供参考。
主要限制
1. 模具难度极大
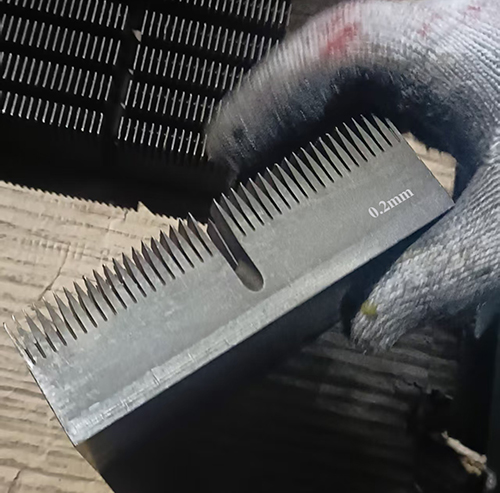
0.1 mm 缝对应的模芯条/镶件只有几十微米到 0.1 mm 宽,易弯曲、错位、断裂、粘模。大尺寸筛板槽数多,累积误差和脱模力很大。
2. 聚氨酯材料弹性变形
聚氨酯有弹性、收缩和吸水溶胀,薄壁缝在脱模、振动、水冲下容易变形闭合,实际有效缝宽会波动。
3. 深宽比限制
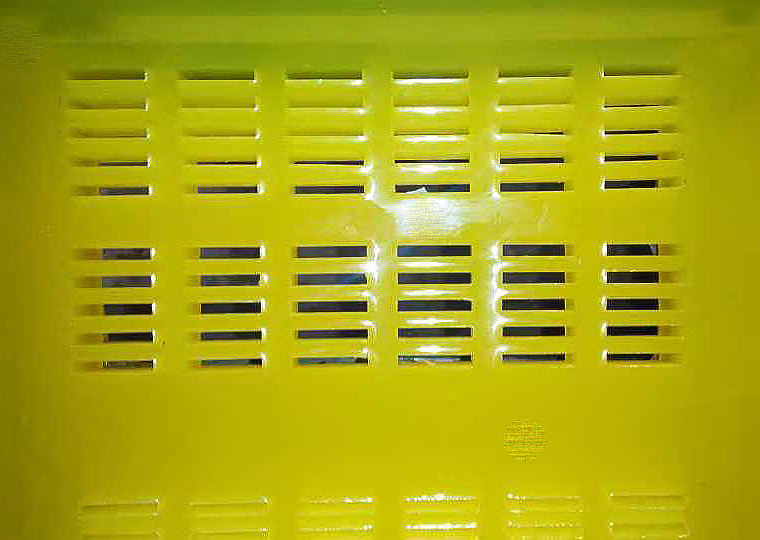
脱水筛板通常有板厚,若 0.1 mm 缝要贯通 3–10 mm 厚度,深宽比可达几十到上百,浇注/注塑几乎无法稳定成型。需要做成锥形缝、阶梯缝或减薄筛面,但精度和寿命又受影响。
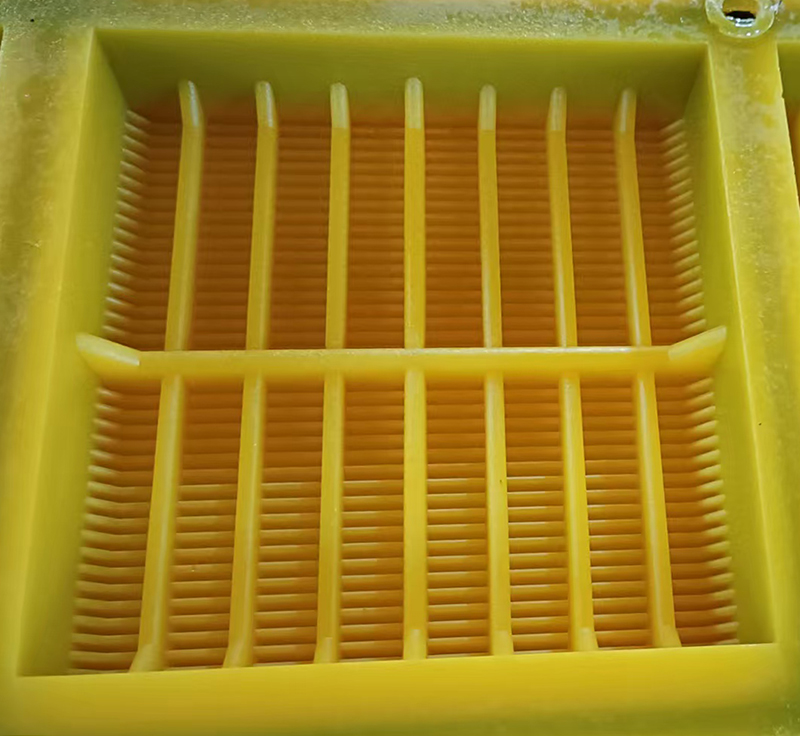
4. 机加工也困难
CNC 加工软质聚氨酯时刀具易让刀、糊刀、毛刺;激光会熔融烧焦;水刀有锥度和毛刺。要做到 <0.1 mm 且边缘整齐很难。
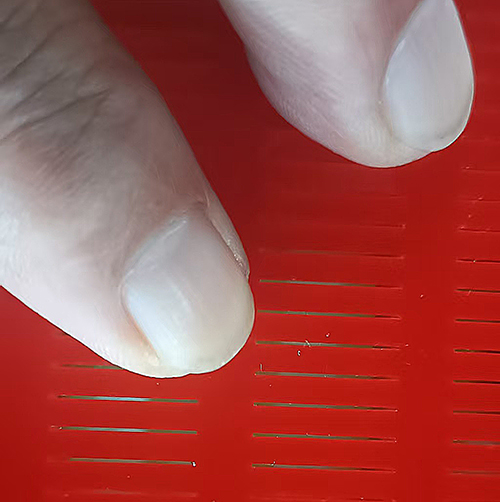
5. 工况问题
小于 0.1 mm 的聚氨酯细缝在振动脱水工况下容易堵缝、糊筛,且细薄聚氨酯壁耐磨和抗撕裂不足。
大致可加工范围
普通浇注聚氨酯筛板稳定量产:一般建议筛缝 ≥0.15–0.25 mm 更现实。
高精度模具、严格工艺、较小板面:可挑战 0.10 mm 左右,但良率和寿命需验证。
<0.10 mm:纯聚氨酯大板不建议;≤0.05 mm 基本不可行。
建议替代方案
1 使用二次浇筑方式加工,采用压模筛块,浇筑筛板筛框及支撑框、加强筋。
2 采用不锈钢楔形网、精密编织网、激光打孔板、电铸镍网/金属微孔筛做细缝筛面,聚氨酯只做包边、支撑框或复合筛板。
3 若必须用聚氨酯,建议:减小筛板尺寸、减薄筛面、提高邵氏硬度、采用锥形/带支撑的缝形、降低开孔率,并先做小样进行通水、堵缝、振动疲劳测试。
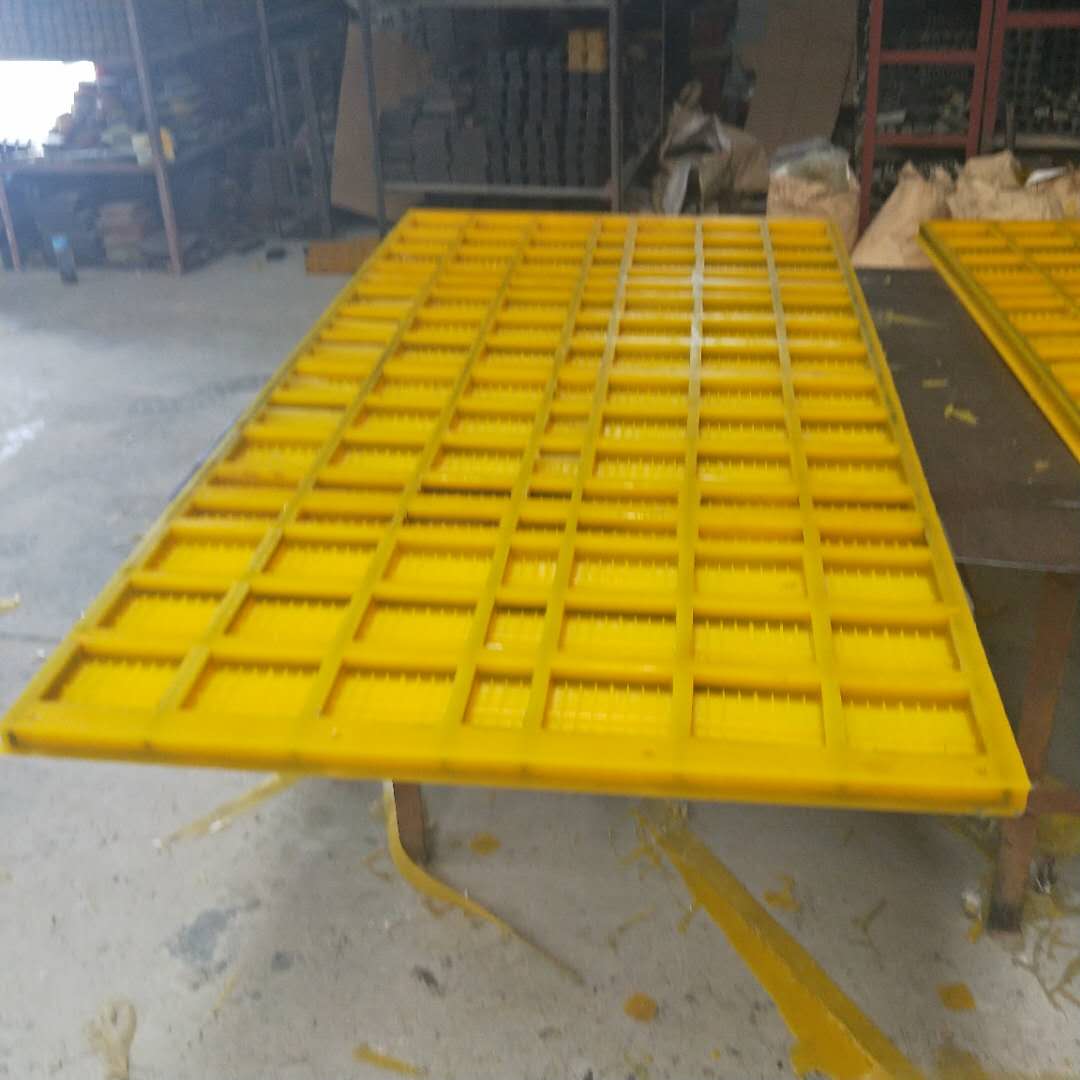
结论:如果是指“纯聚氨酯、大尺寸脱水筛板、贯通筛缝且要求工业化批量稳定生产”,筛缝小于 0.1 mm 基本不建议,实际很难稳定加工;0.08–0.10 mm 属于极限打样范围,低于 0.08 mm 几乎不现实。如果是小面积样件、非承力、试验用途,通过精密微注塑、精密模具浇注或特殊加工,有可能做出接近 0.1 mm 的局部结构,但一致性、寿命、防堵和成本都很难满足脱水筛工况。所以,0.1 mm 以下不是绝对“理论不能”,而是对纯聚氨酯脱水筛板而言已进入极限甚至不可用范围;工业应用更推荐复合筛面或金属细缝筛面。 具体还要看缝宽是 0.09 mm 还是 0.05 mm、板厚/缝深、硬度、尺寸和数量。
推荐链接:
http://lwsw888.cn/html/news/xw1/479.html
http://lwsw888.cn/html/news/xw1/492.html
http://lwsw888.cn/html/news/xw1/243.html
http://lwsw888.cn/html/news/xw1/202.html
http://lwsw888.cn/html/news/xw1/189.html
http://lwsw888.cn/html/news/xw1/188.html
http://lwsw888.cn/html/news/xw1/163.html
http://lwsw888.cn/html/news/xw1/525.html
http://lwsw888.cn/html/news/xw1/524.html
http://lwsw888.cn/html/news/xw1/521.html
http://lwsw888.cn/html/news/xw1/479.html
管理员
该内容暂无评论